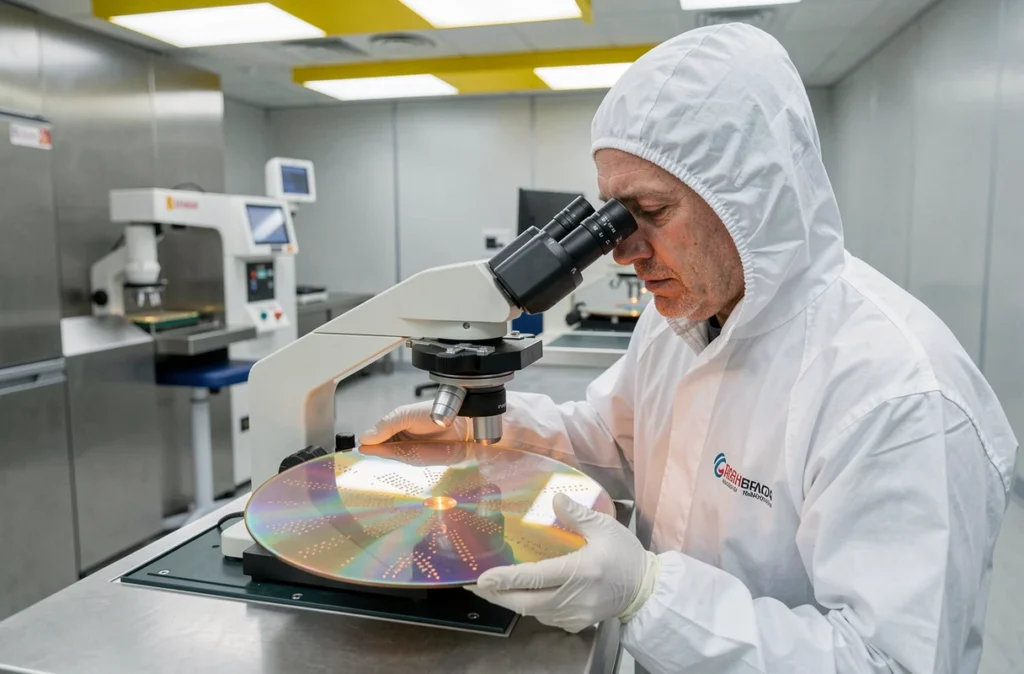
L’under bump metal (UBM) n’est plus une simple couche d’accroche entre le pad aluminium et le bump : la migration de l’étain et la tenue mécanique sous cyclage thermique font de lui un nœud critique de la chaîne packaging, au même titre que le BEOL.
Stack UBM Ti/Ni/Cu : pourquoi cette séquence s’impose aux nœuds sub-10 nm
La séquence Ti/Ni/Cu reste la référence pour les architectures flip-chip avancées. Le titane assure l’adhérence sur le diélectrique de passivation et limite la diffusion vers le cuivre du BEOL. Le nickel joue le rôle de barrière de diffusion contre la migration de l’étain en provenance du solder bump ou du capuchon SnAg du pilier cuivre. Le cuivre supérieur sert de couche mouillable et d’interface de croissance électrolytique pour le pilier.
La réduction du diamètre du pad UBM impose un contrôle rigoureux de l’épaisseur relative de chaque couche. Un excès de nickel accélère la formation de composés intermétalliques Ni3Sn4 fragiles ; un déficit expose le cuivre à la dissolution par l’étain liquide pendant le reflow.
Microbump cuivre pilier : limites de pitch et contraintes de l’UBM associée
Le Cu pilier avec capuchon SnAg a permis de dépasser les limites du bump à soudure conventionnel, qui ne permettait plus de contrôler le pont entre bumps adjacents aux pitchs les plus serrés. L’UBM sous-jacent doit dans ce cas présenter une résistivité de contact minimale et une excellente planéité pour que le pilier croisse de façon homogène sur toute la surface du wafer.
Deux défis deviennent critiques à ce niveau de pitch. D’abord, la gestion du courant de densité pendant le dépôt électrolytique du cuivre : une distribution non uniforme produit des piliers de hauteur variable, incompatibles avec l’assemblage par compression thermique (TCNCP). Ensuite, le contrôle de la couche de titane en PVD, dont l’épaisseur doit rester homogène sur des wafers 300 mm pour éviter les variations de résistance de contact d’une puce à l’autre.
L’assemblage TCNCP substitue une pâte non conductrice à l’underfill classique : l’UBM doit donc présenter une excellente résistance à l’oxydation en surface pour que la liaison Cu-Cu ou Cu-Sn se forme sans intermédiaire fluxant à haute température.
Hybrid bonding : à quelle densité d’interconnexion le bilan devient favorable
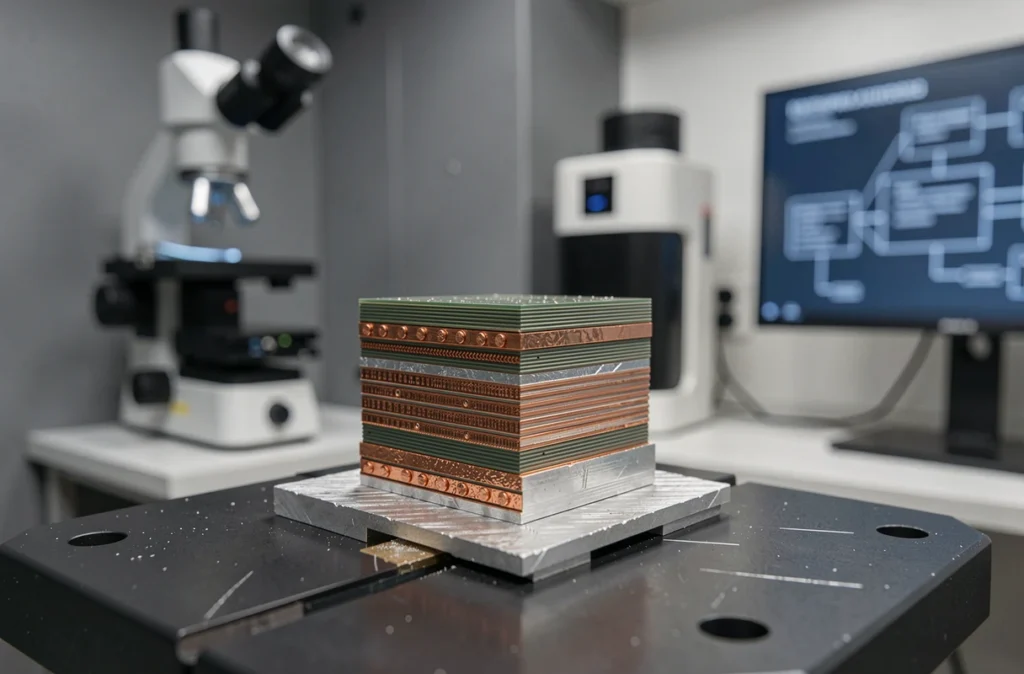
Le hybrid bonding supprime le bump et l’UBM traditionnel au profit d’une liaison Cu-Cu directe entre die et wafer, avec un diélectrique SiO2 ou SiCN autour des plots. Le gain électrique est net : résistance de contact plus faible, inductance parasite quasi nulle, et une densité d’interconnexion inaccessible aux approches à bumps.
Mais ce gain a un coût de procédé qui ne s’amortit qu’au-delà d’un certain niveau de densité. La surface des wafers doit être polie par CMP avec une planéité extrême. La moindre particule résiduelle après nettoyage post-CMP crée un défaut de liaison qui ne se referme pas et génère une résistance de contact locale élevée, voire un circuit ouvert. L’inspection des défauts enfouis devient une contrainte d’équipement à part entière.
Le choix entre die-to-wafer et wafer-to-wafer redistribue ces contraintes. Le wafer-to-wafer lie simultanément l’ensemble des puces des deux wafers, ce qui augmente le débit mais propage les défauts d’un wafer complet si le rendement n’est pas contrôlé en amont. Le die-to-wafer permet de sélectionner les dies connus bons (KGD) avant assemblage, réduisant le risque de perte sur dies coûteux, mais impose un alignement individuel de très haute précision.
Tant que la densité d’interconnexion reste compatible avec le cuivre pilier, le bilan penche encore vers le microbump : la chaîne de procédé est mature, le parc d’équipements installé est large, et le rendement de l’assemblage est prévisible. Le hybrid bonding s’impose quand la densité d’entrées/sorties dépasse ce que le cuivre pilier peut physiquement loger sur la surface du die.
Contraintes thermiques du stacking et impact sur le choix d’architecture UBM
Réduire le pitch et empiler des couches actives résout le problème de la bande passante mais déplace le goulot d’étranglement vers l’évacuation thermique. Superposer des couches logiques et mémoire comprime les chemins thermiques et peut imposer des compromis de conception que l’UBM ou le type de liaison doivent intégrer dès la phase d’architecture.
Un stack mémoire sur logique via microbumps conserve un espace entre die et substrat utilisable pour la circulation thermique. Le hybrid bonding, qui réduit cet espace à quelques micromètres, contraint davantage l’extraction de chaleur et peut nécessiter des solutions de dissipation actives ou des matériaux d’interface thermique spécifiques intégrés dans la structure d’empilement.
- Résistance de contact de la liaison : le hybrid bonding offre une résistance de contact intrinsèquement plus basse qu’un microbump avec capuchon SnAg, ce qui réduit la dissipation locale par effet Joule à densité de courant identique.
- Chemin thermique vertical : la conception du stack doit positionner les couches les plus dissipatives proches du dissipateur ; la nature de la liaison (bump ou Cu-Cu direct) affecte la conductance thermique de l’interface.
- Contraintes mécaniques induites par le CTE : le mismatch de coefficient de dilatation thermique entre die silicium et substrat organique reste le principal facteur de fatigue à l’interface UBM/solder ; la hauteur des piliers cuivre conditionne directement leur capacité d’absorption des déformations latérales.
Évolution de la chaîne de procédé UBM pour le packaging avancé
Le passage du microbump au hybrid bonding ne se résume pas à un changement de matériaux : il redistribue l’ensemble des étapes critiques. Le dépôt PVD de Ti/Ni/Cu et la lithographie UBM cèdent la place au CMP de précision, au nettoyage post-CMP et au contrôle de la topographie de surface à l’échelle nanométrique.
Pour les architectures qui conservent le cuivre pilier, l’évolution porte sur la réduction du pitch de lithographie, le contrôle de la résistivité de la couche barrière, et l’intégration de diélectriques low-k compatibles avec les contraintes mécaniques de l’assemblage par compression. Les consommables de CMP et les chimies de nettoyage deviennent des paramètres de procédé aussi critiques que les cibles de dépôt.
La coexistence des deux approches dans l’industrie reflète une réalité de rendement et de maturité : le microbump cuivre pilier reste pertinent pour des générations de mémoire où le pitch cible n’impose pas encore le hybrid bonding, tandis que les interconnexions logique-sur-logique à très haute densité migrent vers des solutions sans bump dès lors que le gain électrique justifie l’investissement en qualification du procédé.